
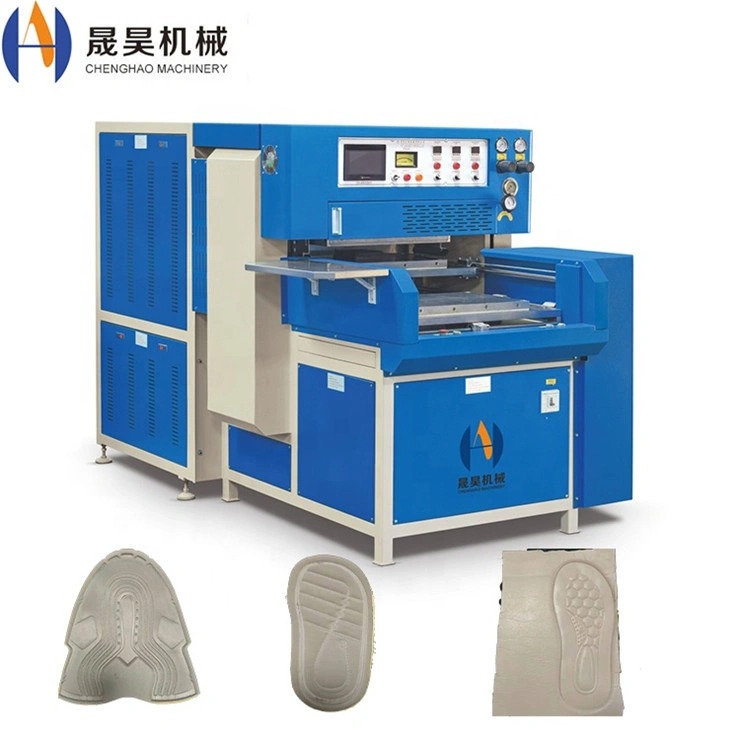
플라스틱 용접: 방법, 재료 및 산업 응용
플라스틱 용접은 자동차, 의료, 포장, 전자 산업 전반에 걸쳐 열가소성 부품을 영구적으로 연결하는 데 사용되는 중요한 제조 공정입니다. 접착 접착이나 기계적 고정과 달리, 플라스틱 용접 기술은 모재의 80–95%에 달하는 인장 강도를 가진 분자 수준의 융합 결합을 만듭니다. 이 가이드는 생산 환경에 맞는 주요 용접 방법, 재료 적합성, 공정 매개변수 및 장비 선택 기준을 다룹니다.
1. 플라스틱 용접 방법 개요
열가소성 용접 방법은 접합부에서 용융 흐름을 달성하는 데 사용되는 에너지원에 따라 분류됩니다. 각 방법은 특정 부품 형상, 생산 양, 재료 유형에 최적화되어 있습니다. 아래에서 다섯 가지 주요 산업 방식을 비교합니다.
| 방법 | 에너지원 | 사이클 타임 | 용접 강도 | 일반적인 응용 분야 |
|---|---|---|---|---|
| 고주파(HF) | 27.12 MHz RF 필드 | 2–8초 | 85–95% 부모 | PVC 포장재, 의료용 가방, 팽창식 제품 |
| 초음파 | 20–40 kHz 진동 | 0.1–3초 | 부모 비율 80–92% | ABS 하우징, PP 부품, 전자 인클로저 |
| 핫 프레스 / 히트 플레이트 | 가열된 플래튼 접촉 | 15–60초 | 88–95% 부모 | PE/PP 파이프, 자동차 대시보드, 대형 패널 |
| 핫 멜트 | 가열 접착총 | 10–30초 | 부모 60–80% | 포장, 가구 장식, 경량 조립 |
| 열 밀봉 | 막대 / 임펄스 히트 | 1–5초 | 75–90% 부모 | 필름 파우치, 블리스터 팩, 유연한 포장 |
2. 재료 호환성 및 용접 가능성
용접은 오직 열가소성 재료만 가능하며; 열가소성 및 엘라스토머(열가소성 변형 제외)는 용접이 불가능합니다. 용접 가능성은 호환되는 용융 온도, 유사한 용융 흐름 지수, 분자 사슬 호환성에 따라 달라집니다. 아래 표는 가장 흔한 산업용 플라스틱과 권장 용접 방법을 나열하고 있습니다.
| 재료 | 녹는 온도 (°C) | HF | 초음파 | 핫 프레스 | 열 밀봉 |
|---|---|---|---|---|---|
| PVC (단단함/유연함) | 160–210 | 훌륭해 | 좋아 | 좋아 | 좋아 |
| ABS | 210–240 | 불쌍하네요 | 훌륭해 | 좋아 | 공정해 |
| PP / PE | 130–170 | 불쌍하네요 | 좋아 | 훌륭해 | 훌륭해 |
| PET / PETG | 250–270 | 공정해 | 좋아 | 좋아 | 좋아 |
| PC(폴리카보네이트) | 260–300 | 불쌍하네요 | 훌륭해 | 좋아 | 공정해 |
| 나일론 (펜실베이니아) | 220–265 | 불쌍하네요 | 좋아 | 좋아 | 공정해 |
| TPU / TPE | 160–200 | 훌륭해 | 좋아 | 좋아 | 좋아 |
3. 고주파 플라스틱 용접: 공정 매개변수
고주파 용접 은 PVC, TPU, 극성 열가소성 가소성 소재에서 주된 방법입니다. 27.12 MHz의 전자기장은 외부 열을 가하는 대신 재료 내부에 유전 가열을 유도하여 표면 표시가 최소화된 균일한 용융 구역을 생성합니다. 주요 공정 매개변수는 아래에 나열되어 있습니다.
| 매개변수 | 일반적인 사거리 | 웰드에 미치는 영향 |
|---|---|---|
| 출력 전력 (kW) | 3–60 kW | 더 높은 출력 = 더 빠른 가열; 아크 임계값을 초과해서는 안 됩니다 |
| 용접 시간 (초) | 0.5–8초 | 시간이 길어질수록 용융 깊이가 증가합니다; 과도한 시간 지연은 번스루를 유발합니다 |
| 냉각 시간 (초) | 1–10초 | 결정화 및 최종 접합 강도를 결정합니다 |
| 전극 압력 (kN) | 0.5–6 kN | 친밀한 접촉을 보장합니다; 과도한 압력, 압축, 녹아내리다 |
| 전극 간격 (mm) | 0.1–0.5 mm | 필드 농도 제어; 솔기 너비와 깊이에 영향을 미칩니다 |
| 재료 두께 (mm) | 0.1–8mm | 두꺼운 재료는 더 높은 출력이나 더 긴 용접 시간이 필요합니다 |
4. 초음파 플라스틱 용접: 공정 매개변수
초음파 용접 은 고주파 기계적 진동을 접합부에서 마찰열로 변환하여 강성 열가소성 하우징의 1초 미만 사이클 시간을 가능하게 합니다. 이 공정은 소비재가 필요 없어 클린룸 환경에 적합하고 반복성이 매우 높습니다.
| 매개변수 | 20 kHz 시스템 | 40 kHz 시스템 | 주석 |
|---|---|---|---|
| 진폭 (μm) | 20–100 μm | 10–50 μm | 반결정성 고분자의 더 높은 진폭 |
| 용접 압력 (막대) | 1–6 마디 | 0.5–4 바 | 조인트 설계별 최적화 |
| 용접 시간 (초) | 0.1–2.0초 | 0.1–1.5초 | 질량 진동이 낮아 40 kHz에서 시간이 짧아집니다 |
| 관악기 소재 | 티타늄 / 알루미늄 | 티타늄 | 고내구성 주행에 선호되는 티타늄 |
| 최대 부품 크기 | 최대 400 mm × 600 mm | 최대 200 × 300 mm | 20 kHz 대용량 조립에 적합함 |
5. 플라스틱 용접용 조인트 설계
접합 형상은 용접 품질을 결정하는 데 있어 기계 파라미터만큼이나 중요합니다. 잘못 설계된 관절은 기계 설정과 상관없이 약하고 불규칙한 결합을 만듭니다. 아래에 네 가지 가장 일반적인 조인트 설계가 설명되어 있습니다.
버트 조인트
가장 단순한 기하학; 열간 프레스 및 배관 용접에 적합합니다. 정밀한 표면 준비와 고정이 필요합니다. 인장 강도: 모재의 70–85%.
에너지 국장
삼각형 리브가 한 부분으로 성형되어 초음파 에너지를 꼭대기에 집중시키며; 강성 열가소성 조립체의 표준입니다. 능력: 부모 80–92%.
전단 조인트
간섭 적합 설계; 용융은 전단면을 따라 측면으로 흐릅니다. 반결정성 폴리머(PP, PE, 나일론)에 권장됩니다. 체력: 부모 85–95%.
텅 앤 그루브
내부에 멜트 플래시를 포함하는 자가 정렬 형하학; 의료용 및 유체 취급 조립체의 밀폐 밀봉에 이상적입니다. 힘: 부모 80–90%.
6. 산업 응용
산업용 플라스틱 용접은 강력하고 깨끗하며 반복 가능한 폴리머 접합부가 필요한 모든 분야에서 사용됩니다. 아래 표는 산업 전반에 걸쳐 주요 적용 분야, 재료 및 선호되는 방법을 설명합니다.
| 산업 | 적용 | 재료 | 선호 방법 |
|---|---|---|---|
| 자동차 | 대시보드, 도어 패널, 액체 저장소, 선바이저 | P, ABS, PC, PA | 초음파, 핫프레스, HF |
| 의학 | IV 백, 혈액 채취 파우치, 진단용 하우징 | PVC, PET, PP | HF, 초음파, 열 밀봉 |
| 포장 | 블리스터 팩, 유연한 파우치, 클램쉘 포장 | PVC, PET, PE입니다 | HF, 열 밀봉, 물집 형성 |
| 가전 제품 | 장치 인클로저, 커넥터, PCB 하우징 | 복근, PC, PA | 초음파 |
| 스포츠 용품 | 팽창식 공, 텐트, 방수 장비, 장갑 | PVC, TPU | HF |
| 건설 | 지오멤브레인, 파이프, 방수 멤브레인 | HDPE, PP, PVC | 핫 프레스, 압출 용접 |
7. 장비 선택 가이드
생산 라인에 적합한 용접기를 선택하려면 응용 요구사항에 맞춘 다섯 가지 기술 기준이 필요합니다.
01 — 재료 유형
재료가 극성(PVC, TPU — HF 용접 가능)인지 비극성(PP, PE, ABS — 초음파 또는 핫프레스 필요)인지 확인하세요. 호환되지 않는 재료를 혼합할 때는 접착제 촉진이 필요합니다.
02 — 부분 기하학
HF 또는 열 밀봉→ 큰 평평한 이음새; 맞춤형 혼을 → 초음파 3D 복합 조인트; 두꺼운 벽 조립품은 뜨거운 프레스→. 비표준 형상을 위한 맞춤형 전극과 다이도 제공됩니다.
03 — 생산량
대량(>10,000 pc/day)은 초음파(0.1–3초 사이클) 또는 자동 HF 라인을 선호합니다. 파일럿 및 중간 대량 작업은 수동 HF 또는 반자동 핫프레스 기계를 사용합니다.
04 — 용접 품질 기준
의료 및 항공우주 조인트는 ≥90% 모체 강도의 밀폐 밀봉이 필요하며, 에너지 디렉터 또는 HF가 포함된 초음파 밀봉 방식입니다. 일반 포장은 열 밀봉이 적용된 75–85% 정도를 수용할 수 있습니다.
05 — 금형 투자
HF 전극: 세트당 200–2,000달러. 초음파 경적: USD 500–5,000. 핫 프레스 플라텐: USD 300–3,000. 단기 프로젝트의 경우 도구 비용을 총 소유 비용에 포함시키세요.
8. 플라스틱 용접의 품질 관리
일관된 용접 품질을 위해서는 체계적인 공정 모니터링과 파괴적/비파괴적 테스트 프로토콜이 필요합니다. 플라스틱 용접 공정 은 세 가지 품질 차원에서 검증되어야 합니다.
| 테스트 유형 | 방법 | 합격 기준 | 빈도 |
|---|---|---|---|
| 인장 강도 | ISO 527 / ASTM D638 풀 테스트 | ≥80% 부모 자료 UTS | 교대 시작 + 500명마다 |
| 필 테스트 | 50 mm/min에서 180° 필 | 용접 구역이 아니라 모 부위의 고장입니다 | 유연한 필름은 시간당 요금입니다 |
| 압력 / 누수 테스트 | 공기 압력은 작업 압력 1.5× | 60초 동안 누설 0 | 의료용 및 유체 부품에 100% 해당됩니다 |
| 육안 검사 | 10× 배율, 단면 단면 | 빈 공간, 다공성, 냉동 폐쇄 장치가 없습니다 | 배치당 5조각 샘플 |
자주 묻는 질문
플라스틱 용접 장비 조언 받기
청하오 기계는 산업용 고주파, 초음파, 열압 용접 시스템을 공급합니다. 재료 유형, 부품 치수, 출력 부피를 공유하면 장비 추천을 받을 수 있습니다.
동관성하오기계 유한회사(청호기계) | sales11@chenghaointernational.com | +86 158 1765 5869
중국 광둥성 동관시 동관